

Wenn Sie WPC-Extrusionsanlagen betreiben oder damit arbeiten, wissen Sie, dass Recycling nicht nur ein Schlagwort ist – es ist ein entscheidender Faktor, wenn es darum geht, den Betrieb profitabel zu halten, Abfall zu reduzieren und strengere Nachhaltigkeitsvorschriften einzuhalten. Als jemand, der jahrelang an der Feinabstimmung gearbeitet hatWPC-ExtruderLeistung für Kunden im gesamten Bau- und Terrassenbereich habe ich aus erster Hand gesehen, wie selbst kleine Änderungen an Ihrem Prozess und Ihrer Ausrüstung die Recyclingraten steigern können, ohne die Produktqualität zu beeinträchtigen. Ganz gleich, ob Sie Terrassendielen zerkleinern, Abfälle von Türrahmen nachschleifen oder Spülgut aus Ihrer Linie wiederaufbereiten: Lassen Sie uns aufschlüsseln, was tatsächlich funktioniert (und was nicht), um Ihr Recyclingerlebnis zu verbessern.
Lassen Sie uns zunächst eines klarstellen: WPC (Wood Plastic Composite) ist einzigartig, wenn es um Recycling geht. Es handelt sich um eine Mischung aus Kunststoff (normalerweise PP, PE oder PVC) und Holzmehl oder -fasern. Wenn Sie also die Wiederaufbereitungsschritte vermasseln, entstehen am Ende klumpige Mischungen, inkonsistente Farben oder schwach verarbeitete Teile. Ich hatte schon Kunden, die frustriert zu mir kamen, weil sie versuchten, ihren gesamten Schrott in den Trichter zu werfen, und dabei zusahenExtrusionslinie für WPC-Terrassendielenstottern und Müll produzieren. Die Fixierung beginnt, lange bevor das Material überhaupt den Extruder erreicht.
Sortieren Sie Ihren Schrott so, als wäre Ihr Unternehmen davon abhängig (weil es das tut)
Ich weiß, dass das Sortieren zusätzliche Arbeit bedeutet, aber wenn Sie darauf verzichten, verschwenden Sie die Hälfte Ihres Recyclingpotenzials. Hier ist die Sache: WPC-Abfälle von Terrassendielen sind nicht dasselbe wie WPC von Türrahmen. Der Holzmehlgehalt, die Art des Kunststoffs und sogar Zusatzstoffe (wie UV-Stabilisatoren für Terrassendielen vs. Schlagzähmodifikatoren für Türrahmen) sind unterschiedlich. Wenn Sie sie mischen, kommt es zu einem ungleichmäßigen Schmelzfluss, was bedeutet, dass Sie entweder die Produktion verlangsamen müssen oder das Endprodukt die Inspektionen nicht besteht. Vermeiden Sie außerdem das Einmischen von Nicht-WPC-Materialien – PVC-Teile aus alten Rohren, Metall aus Verkleidungen und sogar Papierreste aus der Verpackung zerstören Ihre Schraube und Ihren Matrize.
Profi-Tipp, den ich Dutzenden von Kunden gegeben habe: Stellen Sie drei einfache Sortierbehälter direkt an Ihrer Extrusionslinie auf. Eine für sauberen WPC-Abfall (Abfälle, Endkappen, Reste, die keine anderen Materialien berührt haben), eine für verunreinigtes WPC (Abfälle mit Farbe, Klebstoff oder Schmutz) und eine für nicht wiederverwertbare Abfälle. Speziell für Türrahmenabfälle, da diese oft dicker sind und einen höheren Holzanteil haben, können Sie diese sogar separat wiederverwenden, wenn Sie sie nicht mit Terrassenmaterial mischen müssen. Wenn du rennstWPC-Türrahmen-ExtruderLinien, diese Trennung zahlt sich aus, weil für Türrahmen strengere Anforderungen an die Festigkeit gelten – Sie können sich kein kompromittiertes Material leisten.
Ein weiterer kleiner Vorteil: Beschriften Sie jeden Mülleimer deutlich, damit niemand versehentlich etwas Falsches wegwirft. Ich habe Linien gesehen, in denen ein neuer Bediener PVC-Besatzreste in WPC-Schrott schüttete und den Extruder acht Stunden lang abschaltete, um eine verstopfte Schnecke zu reparieren. Lass das nicht du sein.
Bereiten Sie Ihr recyceltes Material richtig vor (Nein, es reicht nicht aus, es zu zerkleinern)
Sobald Ihr Schrott sortiert ist, müssen Sie ihn verarbeiten, bevor er in die Abfallwirtschaft gelangtWPC-Extruder. Mahlen ist Standard, doch hier machen die meisten einen Fehler: Schrott zu fein oder zu grob mahlen. Wenn es zu fein ist, können sich Holzfasern und Kunststoff bei der Wiederaufbereitung trennen, was zu einer schlechten Verteilung führt. Wenn es zu grob ist, schmilzt es nicht gleichmäßig, sodass im Endprodukt Klumpen entstehen. Der Sweet Spot besteht normalerweise aus 3–5 mm großen Partikeln – groß genug, um die Mischung aus Holz und Kunststoff aufrechtzuerhalten, und klein genug, um reibungslos in den Trichter zu gelangen.
Überspringen Sie nach dem Mahlen nicht den Siebschritt. Verwenden Sie ein Vibrationssieb, um übergroße Partikel oder Fremdkörper herauszufiltern, die durch die Sortierung gerutscht sind. Ich empfehle auch einen leichten Waschschritt für herumliegende Reste (z. B. Terrassendielen, die Schmutz oder Regen ausgesetzt waren). Selbst ein kurzes Waschen mit milder Seife und Wasser und anschließendes Trocknen entfernt Oberflächenschmutz, der Flecken auf Ihren fertigen Terrassendielen oder Türrahmen hinterlassen würde.
Auch das Trocknen ist nicht verhandelbar. Holzfasern halten Feuchtigkeit wie ein Schwamm, und wenn Sie nasses Material in den Extruder einfüllen, entstehen Dampfblasen in der Schmelze, die zu Hohlräumen im Produkt führen. Dies ist eine schnelle Möglichkeit, eine ganze Charge abzulehnen. Ich empfehle eine Wäschespinne, die 2–4 Stunden lang auf 80–100 °C eingestellt ist – ausreichend, um einen Feuchtigkeitsgehalt unter 0,5 % zu erreichen. Ich habe Kunden gesehen, die das Trocknen ausgelassen haben und 10 % ihrer Produktionsleistung aufgrund von Hohlräumen aussortiert haben. Durch das Hinzufügen dieses Schritts wird die Verschwendung deutlich reduziert.
Optimieren Sie Ihre Extrudereinstellungen für recyceltes Material (es ist nicht dasselbe wie Neuware)
Hier ist der Teil, der über die Recyclingleistung entscheidet: die Anpassung IhrerWPC-ExtruderEinstellungen speziell für recyceltes Material, nicht für die Neumischung, die Sie für die Neuproduktion verwenden. Reine WPC-Mischungen weisen eine einheitliche Partikelgröße und ein gleichbleibendes Molekulargewicht des Kunststoffs auf, recyceltes Material kann jedoch zersetzten Kunststoff (aus früheren Erhitzungszyklen) und eine leicht unterschiedliche Partikelverteilung aufweisen.
Erstens: Schraubengeschwindigkeit. Die meisten Leute lassen Neuware mit 30–50 U/min laufen, aber bei recyceltem Material reduzieren Sie die Drehzahl auf 20–35 U/min. Eine langsamere Geschwindigkeit gibt dem Material mehr Zeit zum Schmelzen und gleichmäßigen Mischen, wodurch die bereits erwähnten Klumpen vermieden werden. Wenn Sie die gleiche Geschwindigkeit wie Neuware verwenden, erhalten Sie eine inkonsistente Schmelzetemperatur, was zu einem schlechten Produktfinish führt.
Als nächstes Temperaturzonen. Neuware-Mischungen haben normalerweise ein lineares Temperaturprofil (Trichter: 160 °C, Fass 1: 170 °C, Fass 2: 180 °C, Düse: 185 °C). Für Recycling müssen Sie Folgendes anpassen: Senken Sie die Temperatur des Trichters auf 150 °C (um zu verhindern, dass das Material schmilzt und sich im Einfüllschacht verklumpt) und erhöhen Sie die Temperatur im letzten Zylinderbereich um 5–10 °C (um den zersetzten Kunststoff auszugleichen, der schwerer zu schmelzen ist). Die Düsentemperatur sollte ähnlich bleiben, aber behalten Sie sie im Auge – recyceltes Material benötigt möglicherweise etwas mehr Wärme, um reibungslos durchzufließen.
Der Schmelzedruck ist eine weitere wichtige Messgröße. Verwenden Sie einen Drucksensor an Ihrem Extruderzylinder – der ideale Druck für recyceltes WPC beträgt 150–200 bar. Wenn der Druck zu niedrig ist, ist die Durchmischung schlecht; zu hoch verschwendet man Energie und verschleißt die Schraube schneller. Wenn ich Kunden auf unserem schuleExtrusionslinie für WPC-Terrassendielen, beginnen wir mit diesen Druckbereichen und passen sie je nach ihrer spezifischen Schrottmischung an, da unterschiedliche Holz/Kunststoff-Verhältnisse den Druckbedarf ändern.
Wenn Sie auch Nicht-WPC-Linien betreiben, zProduktionslinie für PVC-Türrahmen, könnten Sie versucht sein, recyceltes PVC zu verwenden, aber das ist eine ganz andere Sache. Es gilt die gleiche Recyclinglogik – Sortieren, Mahlen, Trocknen –, aber PVC hat ein engeres Schmelzfenster, sodass Sie die Temperaturen sorgfältiger anpassen müssen. Wenn Sie jedoch bei WPC bleiben, funktionieren diese Einstellungen für die meisten Mischungen.
Verbessern Sie Ihre Ausrüstung (kleine Upgrades, große Recyclinggewinne)
Sie müssen nicht Ihre gesamte Linie austauschen, um die Recyclingleistung zu verbessern – kleine Optimierungen an der Ausrüstung können viel bewirken. Schauen Sie sich zunächst Ihre Schnecke an: Standardschnecken für Neuware verfügen möglicherweise nicht über genügend Mischelemente für Recyclingmischungen. Durch das Hinzufügen eines Mischteils (z. B. einer Maddock- oder Ananas-Mischspitze) werden diese Klumpen aufgelöst und die Verteilung von Holz und Kunststoff verbessert. Ich habe Dutzende Kunden nachgerüstetWPC-ExtruderSchnecken mit diesen Mischabschnitten, und sie verzeichneten einen Rückgang des Ausschusses aus recyceltem Material um 15–20 %.
Als nächstes der Siebwechsler. Wenn Sie einen manuellen Siebwechsler verwenden, verschwenden Sie beim Siebwechsel wahrscheinlich Zeit und Qualität. Mit einem kontinuierlichen hydraulischen Siebwechsler können Sie Siebe austauschen, ohne die Linie anzuhalten, was bedeutet, dass Sie mehr Feinpartikel und Verunreinigungen ohne Ausfallzeiten herausfiltern können. Für Leitungen mit hohem Volumen, wie zExtrusionslinie für WPC-TerrassendielenDies ist eine unkomplizierte Ausfallzeit = mehr verarbeitetes Recyclingmaterial, weniger Abfall durch Produktionsstopps.
Wenn Sie Türrahmen herstellen, die dicker sind und ein gleichmäßigeres Material erfordern, kann auch die Umrüstung auf eine Zahnradpumpe hilfreich sein. Zahnradpumpen stabilisieren den Schmelzedruck, sodass Ihre Düsenleistung auch bei inkonsistentem Recyclingmaterial konstant bleibt, was zu weniger Ausschuss führt. Es handelt sich um eine kleine Investition, die sich durch geringere Ausschussraten schnell auszahlt.
Aufrechterhaltung der Konsistenz über Ihren gesamten Prozess hinweg
Selbst mit der besten Sortierung und den besten Einstellungen werden Ihre Recyclingquoten beeinträchtigt, wenn Ihre Bedienergewohnheiten uneinheitlich sind. Ich sage jedem Kunden, mit dem ich zusammenarbeite, dass Schulung der Schlüssel zum Erfolg ist. Stellen Sie sicher, dass jeder Bediener den Unterschied zwischen Abfallbehältern kennt, weiß, wie man den Feuchtigkeitsgehalt prüft und wie man die Extrudereinstellungen für recyceltes Material anpasst. Ich hatte einen Kunden, bei dem ein Bediener den Schrott besonders fein mahlte und ein anderer ihn grob mahlte, was zu einem Unterschied von 10 % bei der Abfallquote führte. Das Training hat das über Nacht behoben.
Verfolgen Sie außerdem Ihre Daten. Protokollieren Sie, wie viel Recyclingmaterial Sie jede Woche verarbeiten, wie viel Ausschuss Sie erzeugen und welche Einstellungen Sie verwendet haben. Wenn Sie 100 % recyceltes Material aus Terrassendielen verwenden, werden Sie beginnen, musterartige Muster zu erkennen. Der Schmelzdruck beträgt 170 bar, aber wenn Sie Türrahmenabfälle untermischen, beträgt er 190 bar. Mithilfe dieser Daten können Sie die Einstellungen im Laufe der Zeit optimieren und so Ihren Prozess effizienter gestalten.
Häufige Fehler, die es zu vermeiden gilt (ich habe sie alle gesehen)
Lassen Sie uns mit den Fehlern abschließen, die Menschen davon abhalten, ihre Recyclingziele zu erreichen. Erstens: Verwenden Sie ohne Tests kein 100 % recyceltes Material für Teile mit hohem Risiko. Wenn Sie tragende Türrahmen herstellen, kann die Beimischung von zu viel recyceltem Material (mehr als 30–40 %) zu einer Beeinträchtigung der Festigkeit führen. Testen Sie zunächst kleine Chargen, um sicherzustellen, dass sie Ihren Spezifikationen entsprechen. Zweitens: Lassen Sie den Pelletierungsschritt nicht aus, wenn Sie große Mengen recyceln. Durch die Pelletierung Ihres recycelten WPC (nach dem Mahlen und Trocknen) entstehen gleichmäßige Pellets, die viel glatter in den Extruder gelangen als gemahlener Abfall. Ich weiß, dass es ein zusätzlicher Schritt ist, aber es verringert die Probleme bei der Fütterung und den Abfall. Drittens: Vergessen Sie nicht die Wartung der Matrizen. Recyceltes Material kann mehr Verunreinigungen enthalten, die sich auf der Matrize ansammeln und zu einer ungleichmäßigen Produktform führen. Reinigen Sie Ihre Matrize jedes Mal, wenn Sie die Schrottart wechseln, und überprüfen Sie sie regelmäßig, um Verstopfungen vorzubeugen.

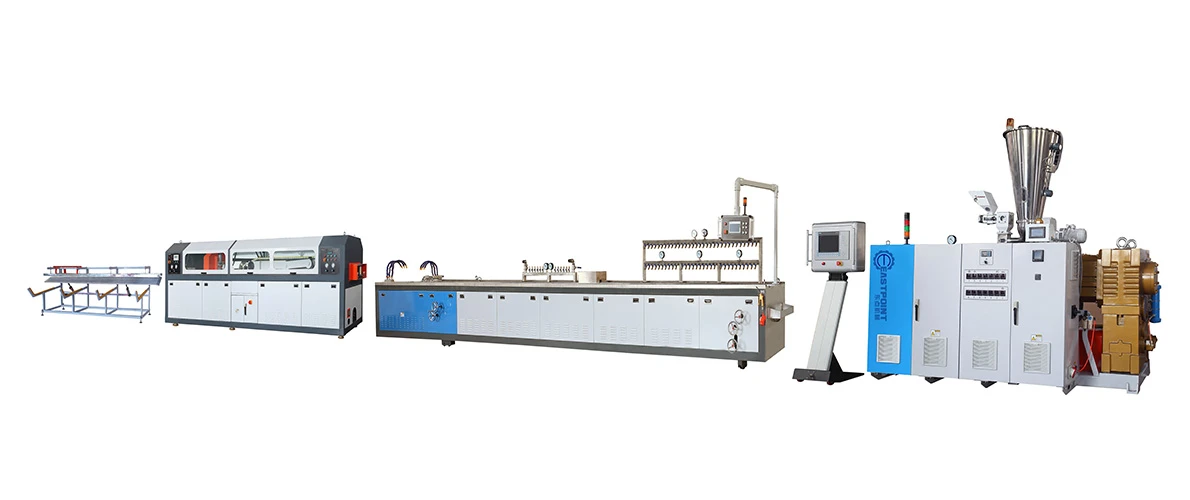
Letztlich geht es bei der Verbesserung der WPC-Extruder-Recyclingleistung nicht um eine große Änderung, sondern um kleine, konsequente Optimierungen bei Sortierung, Vorbereitung, Einstellungen und Ausrüstung. Wenn Sie Ihren Prozess optimieren und das Beste aus Ihrem Ausschuss herausholen möchten, zögern Sie nicht, ein individuelles Gespräch über Ihre Linie zu vereinbaren (sei es eineExtrusionslinie für WPC-Terrassendielen,WPC-Türrahmen-Extruder, oderPVC-Profilextruder). Wir arbeiten täglich mit Herstellern zusammen, um maßgeschneiderte Lösungen zu entwickeln, die die Recyclingquoten erhöhen, ohne Abstriche bei der Qualität zu machen.


